液壓件工廠的MES解決方案 智能生產,高效未來
一、引言
雖然我國液壓件行業經過多年發展,已形成較為完整的產業體系,但在高端液壓件領域,仍面臨產品一致性差、生產周期長、質量追溯困難等痛點。尤其在多品種、小批量、高精密的生產模式下,傳統依賴人工經驗與紙質單據的管理方式,已難以滿足現代液壓件工廠對效率與品質的雙重追求。制造執行系統(MES)作為連接企業計劃層與車間控制層的“神經中樞”,正成為液壓件工廠邁向智能生產、實現高效未來的關鍵抓手。
二、液壓件生產管理的典型挑戰
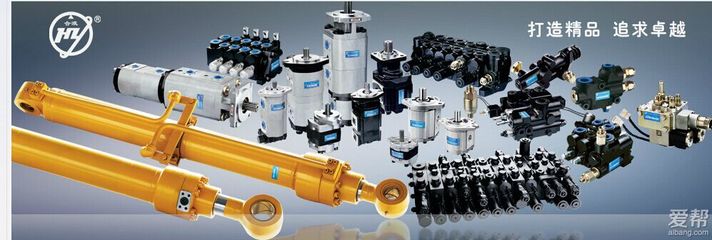
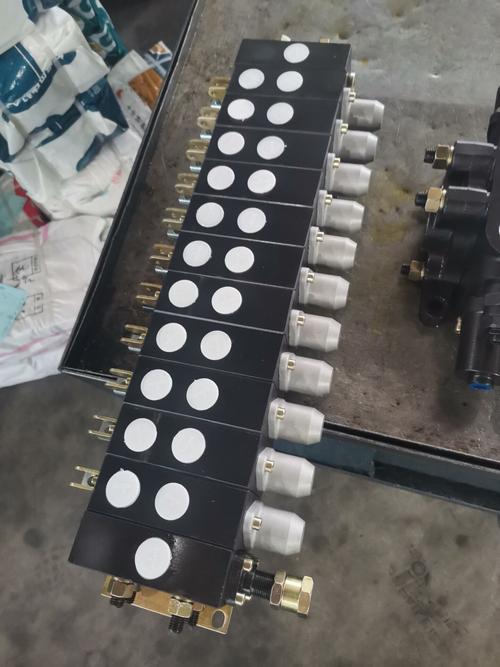
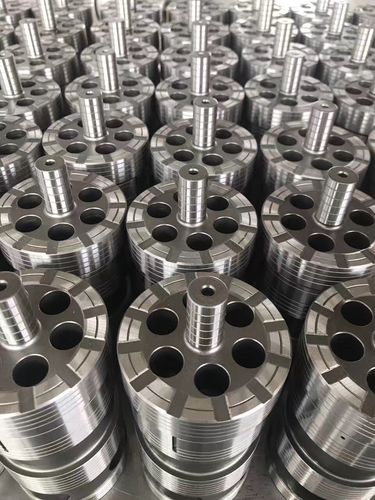
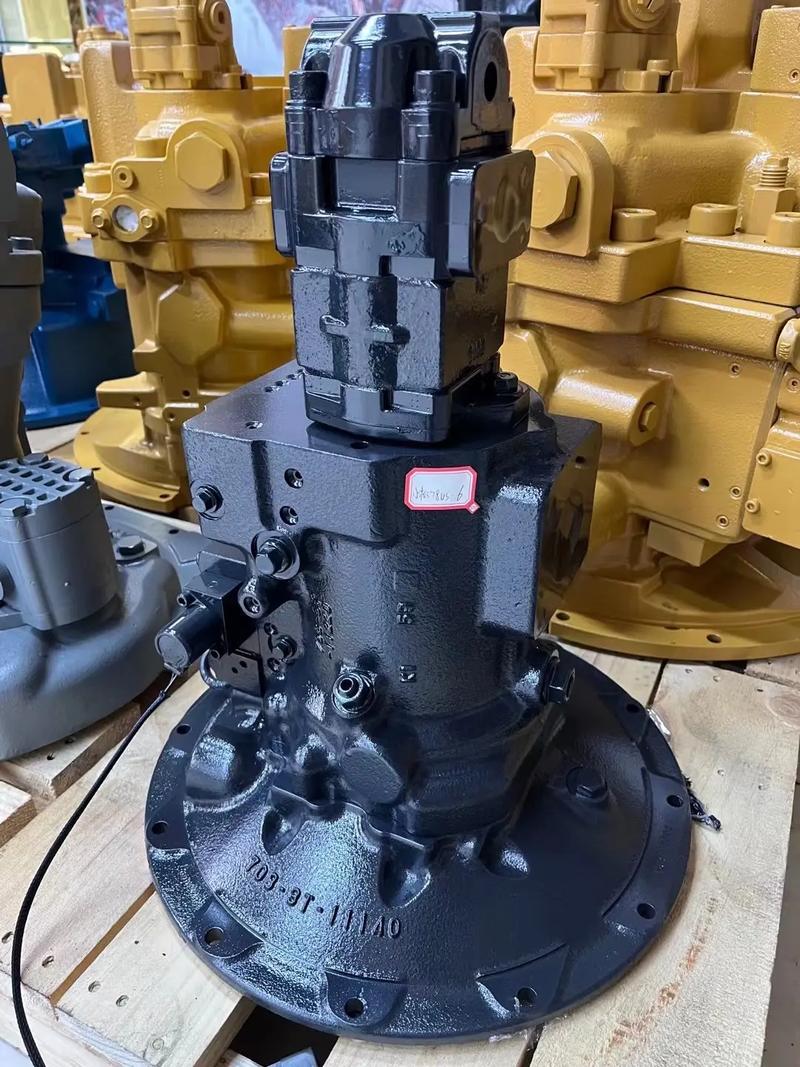
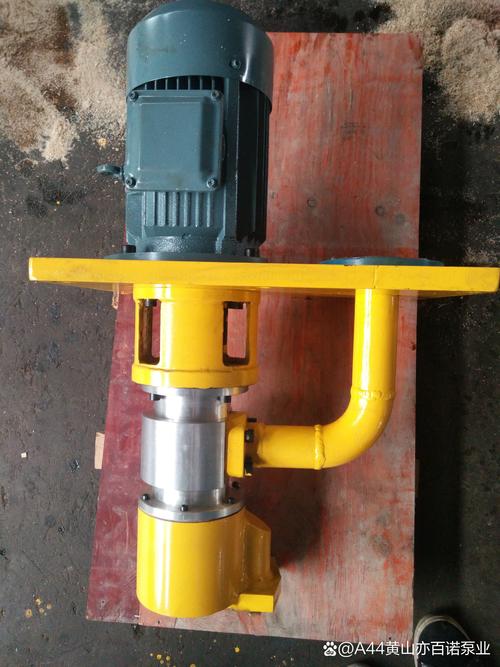
液壓件(如泵、馬達、閥、缸等)具有加工工序長、精度要求高、熱處理與清洗等特殊工藝并存的特點。其生產管理通常面臨以下難題:
- 計劃與調度脫節:ERP下達的訂單在車間執行時,常因設備狀態、人員技能、刀具模具等因素偏離原有節奏,插單、急單頻繁。
- 過程數據黑箱:每道工序的加工參數(如壓力、溫度、時間)難以實時采集,出現質量問題往往只能事后“救火”。二維碼/條碼尚未全面貫通,導致產品批次、機加與裝配之間的正反向追溯困難。
- 設備利用率低:數控機床、清洗機、試壓臺等關鍵設備的開動率、故障率缺乏統計,換型時間過長,OEE(全局設備效率)偏低。
- 質量閉環缺失:首檢、巡檢、終檢記錄分散在紙質表格中,S PC(統計過程控制)無法有效指導工藝改進,不合格品處理流程滯后。
三、MES在液壓件工廠的核心應用場景
針對上述痛點,一套貼合液壓件工藝特點的MES解決方案應從以下層面構建:
- 高級計劃與排程:結合有限產能與交期優先級,自動生成工序級作業計劃,并支持可視化拖拽調整。針對閥體、閥芯等典型零件的“機加—清洗—裝配—試壓”節拍,實現精準排程。
- 生產 execution 與防錯:通過工位機或PDA實時開工、報工。對關鍵工序設置強制校驗,例如缸體擰緊扭矩、試壓壓力及保壓時間等,不具備條件時無法流轉,從源頭杜絕錯漏裝。
- 全流程質量追溯:以條形碼/二維碼作為唯一身份標識,從原材料入庫、切割、熱處理、精加工到成品入庫,完整記錄每道工序的操作者、設備、時間及工藝參數。最終可向上關聯至爐號、向下追溯至客戶,時間粒度精確到秒。
- 設備物聯與OEE:通過機聯網技術采集 CNC、試壓設備等的啟停、報警及主軸運行信息。系統自動統計設備利用率、性能開動率及合格品率等,并對異常停機、冗余待機予以提醒。
- 數字化SOP與看板:工位端直接推送三維圖示或電子作業指導書至智能終端,工人點擊索引即可調閱裝配動畫、試壓曲線等。利用車間大屏看板公示計劃達成、質量缺陷排名及各班長/班組效率排名等,倒逼管理改善。
四、應用價值與實施路徑簡議
液壓件生產線成功實踐表明,專業MES的上線可以減少原先用于填報與交接的間接人員、能協助將廢品率明顯減低的PDCA路徑固定下來,且新員工培養周期逐漸縮短。例如,威海某液壓件廠的案例顯示,按時交付率至少提升10個百分點以上,制品庫存也隨著暢流得以真實下降。
在實施中,工廠不宜追求MES上線即“大容量全模塊”,而可遵循“痛點突破、先軟后硬、以點帶面”的路徑。通常優先實現工單派工與安燈防錯之后,陸續開啟由‘設備導入過程的高頻監測參數’提取的活動。具體分期可視廠區舊設備及人員 IT 基礎靈活制定。企業應同步加大對基礎自動化的必要改造(如若干檢具升級觸屏控制輸入口)與終端激勵培訓的聯動,確保每一個橫跨工藝與安全品質的操作現場都是易學可靠的。
五、
從速度驅動到質量與成本兼具的技術型企業。液壓件的制造未來在智造脈動的節拍里不是“徒做鏈接的系統邊界文檔即代表終點”,因而在充滿激烈競爭走勢的整體區域和賽道版圖中終要有越來越智能化可靠的MES及所有團隊人員思維觀念的深刻蛻化。在智能生產護航戰略推進實現全員主動進步,降創新品次品后使液壓部件工廠真正贏得前行。“功能附加繁”——追求那種實實在在的成本縮減效率和有效系統現場有機適應性也許是一件相對專業經理負責的風險戰略。”然而每臺細小高質閥元件在這串構與轉圜以及加力摩擦低耗都凝煉機器每一次的高可靠運轉,正是用此類細碎可靠積本成萬的進階行程方可擁抱一個新韁與高效未來。
如若轉載,請注明出處:http://m.sdf16.cn/product/45.html
更新時間:2026-10-11 04:31:18